Обрабатывающие производства — один из самых травмоопасных секторов российской экономики. В 2024 году на обрабатывающих производствах пострадали 7 145 человек — это каждый третий несчастный случай по всей стране. Каждый пятый несчастный случай на производстве связан с движущимися и вращающимися частями оборудования.
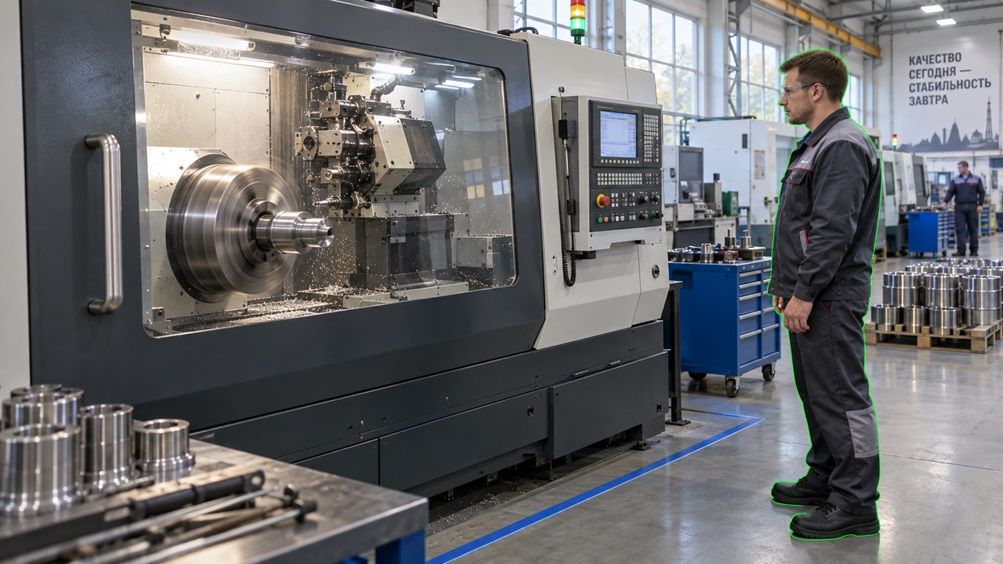
Токарный станок с ЧПУ — одна из базовых единиц станочного парка на большинстве машиностроительных предприятий. И одна из самых опасных: вращающийся шпиндель, горячая стружка, вылет детали из патрона, риск намотки одежды или волос.
На токарных станках ИИ работает сразу в двух направлениях:
- Аппаратный (на уровне стойки ЧПУ): адаптивное управление режимами резания, предиктивная аналитика износа инструмента и работа с цифровыми двойниками.
- Внешний (видеоаналитика рабочей зоны): машинное зрение для контроля опасных зон, применения СИЗ и действий оператора.
Оба стека технологий уже эксплуатируются на российских производствах. Однако базовая практика большинства предприятий остается реактивной: обслуживание оборудования проводится по факту отказа, а анализ безопасности — по итогам состоявшихся инцидентов.
В этой статье разбираем оба трека: что именно умеет ИИ на токарном участке, где это внедряют, какие камеры и датчики для этого нужны, и какие ограничения в применении искусственного интеллекта в данной отрасли есть.
Травматизм бьёт рекорды
По данным СФР за 2024 год, общее число зарегистрированных несчастных случаев на производстве в России выросло до 33774 — на 7,4% больше, чем годом ранее. При этом число случаев с тяжёлым исходом за пять лет увеличилось на 67%, со смертельным — на 44%.
Обрабатывающие производства — лидеры таких "рейтингов". На 3263 предприятиях в этом секторе были зафиксированы несчастные случаи — это 12,3% от всех предприятий в отрасли. Ни строительство, ни транспорт не дают такой доли травм и несчастных случаев.
Минтруд в анализе основных причин травматизма за 2024 год ставит на первое место неудовлетворительную организацию производства работ — более 60% тяжёлых случаев. Больше половины из них связаны с отсутствием реального контроля со стороны руководства и специалистов подразделений.
Токарные и фрезерные станки относятся к категории оборудования с открытыми вращающимися элементами конструкции.
По классификации СОУТ это означает обязательные дополнительные меры: ограждения, медосмотры, допуск после проверки знаний.
На практике расследования ГИТ раз за разом выявляют одно и то же: работник допущен к станку без обучения, защита снята или не предусмотрена конструкцией, контроля на участке нет.
В феврале 2025 года ГИТ Карелии завершила расследование случая на ООО ТД «Стройдормаш»: токарь второго разряда обрабатывал длинную деталь, получил множественные тяжёлые травмы. Причина — системные нарушения охраны труда.
Расходы на охрану труда в обрабатывающих производствах составляют 35 241 руб. на одного работника в год. Из них 44% по стране — это закупка СИЗ. На обучение охране труда приходится 3,6% бюджета — 20,1 млрд руб. по всей стране. Это соотношение само по себе говорит о приоритетах: каски закупают, а системного контроля за тем, надеты ли они, — нет.
Как работает ИИ внутри ЧПУ станка
Рассмотрим ключевые направления:
Адаптивное управление процессом обработки
В 2025 году Siemens представил модуль Adaptive Control Monitoring (ACM) для стоек SINUMERIK.
Логика системы: контроллер профилирует первый проход по заготовке, после чего динамически оптимизирует подачу и скорость резания под конкретные физические условия — марку сплава, состояние пластины, жесткость системы СПИД.
В реальном времени ACM анализирует токи приводов, виброускорения и температурные градиенты. При фиксации предельных нагрузок система демпфирует подачу, а при угрозе жесткой перегрузки — экстренно прерывает цикл.
По оценке Siemens, отказ от избыточных коэффициентов запаса при стабильной обработке сокращает машинное время на 15–20%.
Стойка SINUMERIK One (релиз июля 2026 года) на базе 64-битной архитектуры аппаратно оптимизирована (AI-ready) для инференса ML-моделей непосредственно на борту контроллера. Схожую архитектуру реализует Fanuc: технология AI Servo Tuning и интерфейс iHMI интегрируют контур адаптивного управления напрямую в ЧПУ, минуя внешние CAM-системы.
Предиктивный мониторинг состояния инструмента
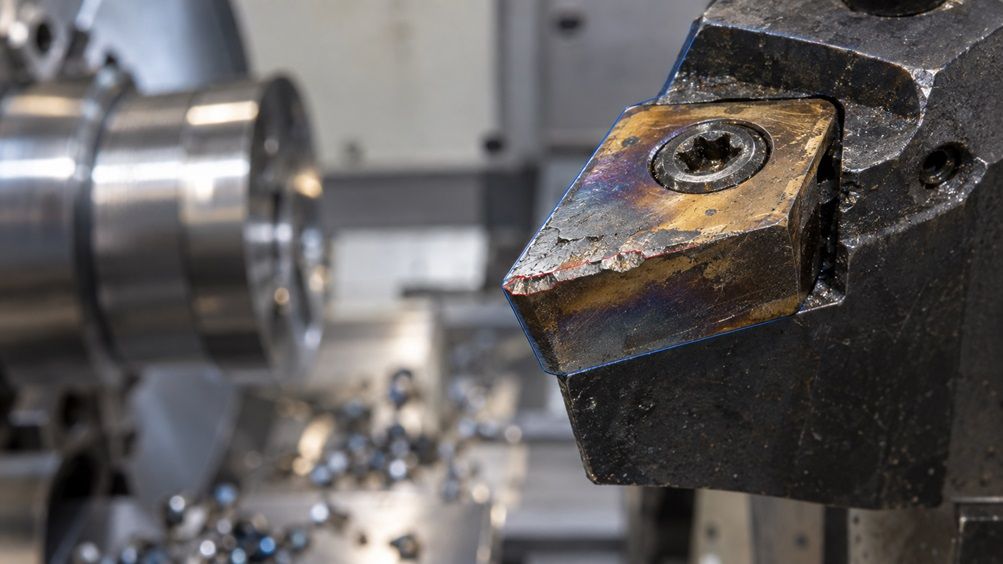
Регламентная замена инструмента (по заданному количеству циклов) неизбежно ведет либо к недоиспользованию ресурса инструмента, либо к его внезапному разрушению в зоне обработки.
ML-модели переводят эту задачу в плоскость обслуживания по фактическому состоянию. По данным Sage Journals (2025), рекуррентные нейронные сети (RNN) прогнозируют износ токарного инструмента с точностью до 97%. Вектор входных признаков включает спектр вибраций, параметры шпинделя и оптическую телеметрию резания.
Согласно исследованию Fluke (2025), 61% предприятий сталкивались с внеплановыми простоями из-за отказов оборудования, при этом средние потери по отрасли оценивались в $852 млн еженедельно. Внедрение предиктивного мониторинга напрямую снижает эту метрику, исключая аварийные остановы по вине инструмента.
Динамическая компенсация тепловых деформаций
Градиентный нагрев узлов станка вызывает пространственные погрешности кинематики. Для высокоточной токарной обработки это критично: температурный дрейф в несколько микрон приводит к неисправимому браку детали.
Система AI Thermal Shield от Mazak решает эту проблему программно: координаты корректируются в реальном времени на базе термодинамической ML-модели, обученной на данных телеметрии конкретного станка.
Цифровые двойники (Digital Twins)
Полноценная эмуляция кинематики и логики ЧПУ (например, Siemens Run MyVirtual Machine) позволяет верифицировать G-код и траектории без выделения реального машинного времени.
Для токарно-фрезерных операций это означает превентивную проверку инструмента на коллизии и оценку зажимных приспособлений до запуска программы на станке. По данным CNC Machines, интеграция цифровых двойников с IoT-телеметрией и аналитическими AI-платформами (масштабный кейс HighPoint Machining, 2025) существенно сокращает простои при переналадке и повышает коэффициент использования оборудования (OEE).
Практика российских заводов: от сбора данных к предиктивному обслуживанию
Базовая задача на отечественных производствах — собрать телеметрию с разношерстного парка оборудования в единый контур.
Эту функцию закрывают российские платформы мониторинга (например, комплекс «Диспетчер» от ГК «Цифра»).
На практике это требует сквозной совместимости. Система должна одинаково корректно снимать данные с европейских (Siemens, Heidenhain) и японских стоек (Fanuc, Mitsubishi, Mazak), а также поддерживать протоколы прямого подключения к китайским ЧПУ, доля которых на заводах кратно выросла после 2022 года.
Для работы в новой IT-инфраструктуре такие решения переводят на независимую веб-архитектуру с нативной поддержкой российских ОС (как это было реализовано в релизе «Диспетчера» 2024 года).
Накопленная телеметрия позволяет переходить от простой фиксации простоев к кейсам внедрения на базе предиктивной аналитики:
- Предотвращение критических поломок. На одном из машиностроительных предприятий алгоритмы вибродиагностики выявили аномалию шпиндельного узла прямо во время обработки. Платформа автоматически остановила станок до того, как ситуация перешла в аварию, сэкономив заводу бюджет на капитальный ремонт или полную замену оборудования.
- Обкатка на реальном производстве. Подобные сценарии превентивного контроля технологических параметров уже отпилотированы на площадках тяжелого машиностроения и авиастроения, включая цеха «Авиастара» (ПАО «Ил»), «Техприбора», «ОДК-Авиадвигатель» и завода «Редуктор-ПМ».
Оценка эффективности алгоритмов строится на двух базовых метриках: сокращении времени простоя и увеличении ресурса расходников:
- Оптимизация переналадки и ресурса. На новосибирском заводе «Сибирские станки» интеграция ИИ-модуля на фрезерной группе позволила сократить время подготовки станка с 45 до 12 минут. За счет адаптивных режимов срок службы инструмента вырос на 40%, а подтвержденный годовой эффект составил 2,3 млн рублей.
- Снижение аварийных остановок. В казанском машиностроительном комплексе «Восток» развертывание предиктивной аналитики на участке из 15 станков срезало количество внеплановых простоев на 80%. В результате месячная пропускная способность выросла на 22%, а инвестиции в программно-аппаратный комплекс окупились за семь месяцев.
Видеоаналитика у станка: «глаза» рабочей зоны
Параллельно с ИИ внутри ЧПУ развивается другое направление — видеоаналитика для контроля безопасности и качества на участках с металлорежущим оборудованием.
Контроль опасных зон
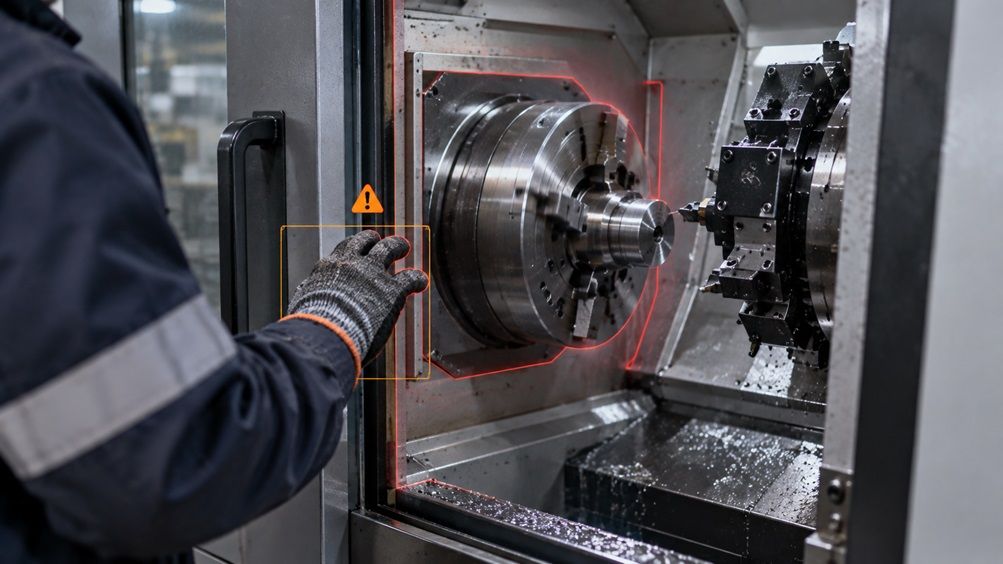
Системы машинного зрения способны в реальном времени отслеживать появление человека или его руки в опасной зоне работающего оборудования — пресса, гильотины, фрезерного или токарного станка. При пересечении виртуальной границы алгоритм подает сигнал на безопасную остановку механизма.
В нашей практике есть похожие решения: например, кейс по распознаванию человека в зоне работы конвейера.
Здесь кроется критически важный момент. Без аппаратного сопряжения с контроллером станка нейросеть способна только зафиксировать нарушение для отчета. Чтобы система реально предотвращала травмы и физически останавливала узлы, требуется прямая интеграция на уровне управляющей автоматики — а это уже отдельная инженерная задача.
Контроль СИЗ
Системы видеоаналитики для промышленной безопасности уже распознают более 20 типов средств индивидуальной защиты: каски, перчатки, респираторы, страховочные тросы, сигнальные жилеты, наушники, каскетки. При этом проверяется не просто наличие, а правильность использования: каска не сдвинута, жилет застёгнут, респиратор плотно прилегает.
Оповещения уходят в ситуационные центры и напрямую работникам — например, на промышленный браслет с требованием надеть защиту. Такие решения работают в реальном времени и охватывают все камеры на участке одновременно.
У нас есть собственный модуль СИЗ, ознакомиться с ним можно на странице.
Контроль технологического процесса и качества
ИИ может контролировать и результат обработки. Системы компьютерного зрения обнаруживают дефекты — сколы, биение, нарушения геометрии. На одном из крупных российских машиностроительных заводов внедрение камер с ИИ на фрезерных операциях сократило процент брака на 27%.
На линии видеоаналитика работает так: камера снимает деталь на выходе из станка, нейросеть сравнивает изображение с эталоном, при расхождении — событие уходит в журнал и к оператору.
Мониторинг состояния оператора
Камера фиксирует не только наличие человека в опасной зоне, но и его состояние: падение, нехарактерную позу, долгое нахождение без движения. В металлургии и химической промышленности такие системы уже дополнительно контролируют задымление и подают команду на экстренную остановку оборудования.
У нас есть похожий реализованный кейс, но в другой отрасли, можете почитать о нем на странице.
Аппаратная база и барьеры внедрения
Развертывание видеоаналитики на металлообрабатывающем участке требует не только серверов с GPU, но и решения сугубо производственных проблем. Если предиктивная аналитика опирается на штатные датчики станка, то внешнее машинное зрение работает через промышленные IP-камеры, которые на практике сталкиваются с двумя группами ограничений.
Вызов 1: Физика и агрессивная среда
- Защита оптики.
Токарный участок — это вибрация, туман из СОЖ и разлет стружки. Обычный монтаж здесь не работает: камеры прячут в защитные кожухи с пневмообдувом линз и ищут углы обзора, при которых оптика видит детали за защитными экранами станка, но не попадает под прямой выброс отходов. - Интеграция в контур ЧПУ.
Сама по себе камера — лишь умный видеорегистратор. Она увидит руку в опасной зоне, но не остановит шпиндель. Чтобы система могла экстренно блокировать приводы, видеоаналитику необходимо встроить в логику станка по цепочке «нейросеть → релейный модуль → контроллер». Это требует изменения электросхем и согласования с производителем оборудования.
Вызов 2: Софт и адаптация алгоритмов
- Смена IT-ландшафта. Из-за санкций интеграторам приходится отказываться от решений глобальных лидеров рынка (Hikvision, Dahua). Поиск альтернативных камер в связке с массовой миграцией цеховых ПК на российские операционные системы (Astra Linux, РЕД ОС) добавляет проектам отдельный инженерный слой.
- Дообучение по месту. Идеальной работы алгоритма с первого дня не бывает. В цеху динамичная среда: во время ремонта сдвинули шкаф, поставили новую оснастку, перекрыли обзор. Модель требует калибровки на локальном датасете инцидентов, поэтому период обкатки на конкретной площадке занимает от нескольких недель до пары месяцев.
Железо, люди и данные: измеримые результаты
ИИ внутри ЧПУ и машинное зрение вокруг станка — не изолированные решения, а два слоя единой системы.
Внутренний алгоритм контролирует металл: он защищает шпиндель, выжимает максимум из ресурса резца и предотвращает поломки. Внешний алгоритм контролирует человека: следит за наличием СИЗ, пересечением опасных зон и страхует от травм.
Система раскрывается именно в связке. Например, предиктивная аналитика фиксирует критическую вибрацию и экстренно тормозит станок, а видеоаналитика в ту же секунду пишет в лог, что оператор нарушил регламент и не отошел от оборудования.
Но важно понимать: ни один из этих слоев не способен заменить базовую дисциплину и грамотную организацию труда на участке.
Внедрение этого комплекса приводит к процессным изменениям:
- Обслуживание по состоянию, а не по календарю. Инструмент меняется строго по факту износа, а не по регламенту. На практике это дает прирост ресурса расходников (до 40%) и радикальное падение внеплановых простоев (до 80%), сводя окупаемость инвестиций к 7 месяцам.
- Сплошной мониторинг вместо выборочных обходов. Мастер физически не может непрерывно следить за восемью станками во все три смены — камеры делают это без потери концентрации.
- Объективность. Оптика отлавливает на токарных и фрезерных деталях дефекты, которые замыленный глаз оператора неизбежно пропускает.
- Доказательная база. Ручные журналы уступают место автоматической аналитике: система формирует независимые сводки по сменам, повторяющимся инцидентам и узким местам, оставляя прозрачный цифровой след для любых расследований
Токарный станок с ЧПУ объединяет микронную точность обработки и прямой физический риск для оператора.
Алгоритмы закрывают обе проблемы: аппаратный контур защищает шпиндель и инструмент, внешний — контролирует периметр и действия человека. Эти технологии прошли стадию пилотов: они работают на отечественных производствах, базируются на российском софте и аппаратно интегрируются с актуальными китайскими стойками ЧПУ.
Несмотря на это, базовым стандартом отрасли остается работа по факту: станки ремонтируют после аварийной остановки, а инциденты расследуют после травмы. Переход к превентивному контролю — это не просто установка софта, а комплексная инженерная задача. Она требует подбора промышленной телеметрии, защиты оптики от агрессивной среды, вмешательства в электросхемы станков и калибровки нейросетей на локальных данных цеха.
Если ваш станочный парк включает токарные или фрезерные ЧПУ, и вы оцениваете целесообразность внедрения машинного зрения или предиктивной аналитики — оставьте заявку. Мы подберем архитектуру решения и спроектируем пилотный запуск под ваши процессы: