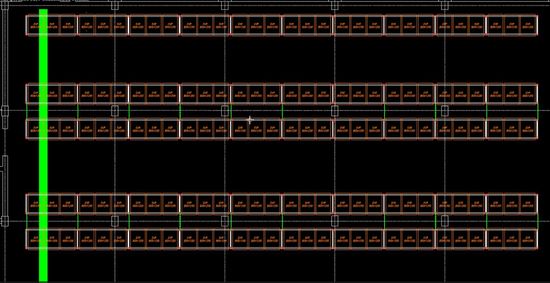
Продажа стеллажных систем — это не продажа товаров из каталога. Не готовая продукция. Стеллажную систему нужно обсчитать до продажи и монтажа. Ключевым фактором является скорость расчета, составления КП и пресейла. Если расчёт готов через два дня — есть шанс. Если расчет составляется неделю — тендер уже выиграл кто-то другой.
Именно эта механика привела к нам производителя стеллажных систем. Ему не нужен был "ИИ". Его задача строилась на конкретной боли: инженеры не успевали обрабатывать входящие запросы, каждый новый план — это заново, вручную, в CAD, с полным циклом подбора балок, стоек, расчётом нагрузок и перерисовкой при правках.
Мы разработали систему, которая делает это за 15 минут. Рассказываем, как она устроена, как работает и что дает заказчику.
Почему расчет может длиться 2–3 дня
На типовом входящем запросе инженер проходит один и тот же маршрут:
- Клиент присылает чертёж в DXF или DWG
- Специалист вручную обводит зоны, пригодные для расстановки, отмечает колонны и проезды, выбирает тип паллеты и вес груза, подбирает конфигурацию рам и балок под нагрузку, расставляет секции в CAD, считает количество элементов, формирует смету, готовит чертёж для КП.
На небольшом складе это несколько часов. На объекте с десятком колонн, несколькими зонами разной конфигурации и запросом «а покажите три варианта» — уже дни.
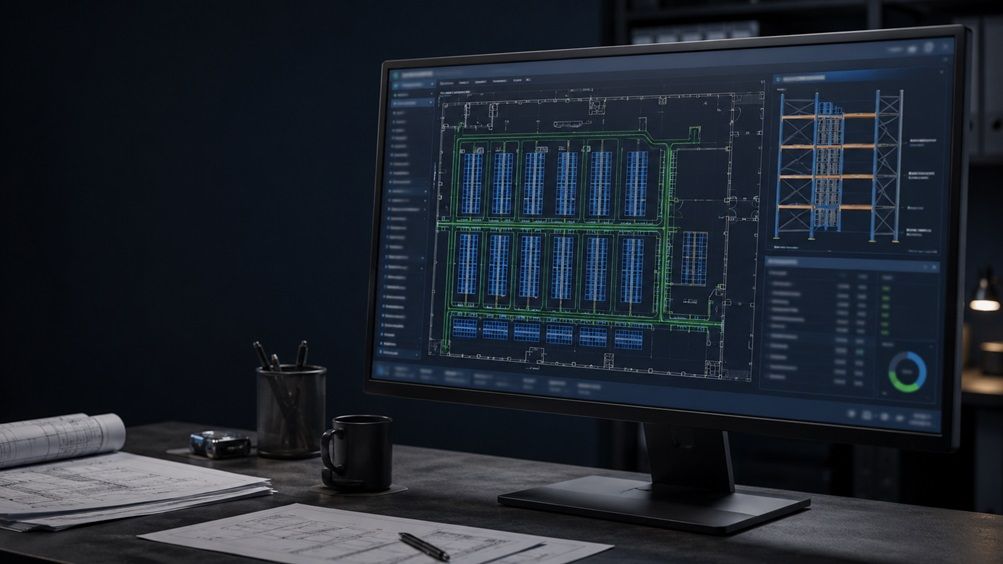
Причём большая часть этого времени уходит не на проектирование, а на механические проверки: не залезает ли стойка в колонну, хватает ли ширины проезда, совпадают ли стойки в соседних рядах, правильно ли подобрана балка под вес. Это не творческая работа — это связанная система ограничений, которую инженер держит в голове и применяет вручную к каждому новому плану.
И как только клиент присылал правку — сдвинули зону, добавили колонну, поменяли тип груза — расчёт начинался почти с начала. Потому что в CAD всё связано: сдвинул ряд из-за колонны — изменилось число секций, поменялись балки, пересчиталась нагрузка на раму, нужна новая смета.
Почему нельзя внедрить стандартное ИИ-решение для расчета
Первое, что приходит в голову при такой задаче, — найти готовый оптимизатор или обучить модель, которая сама расставит стеллажи. Мы проверили оба пути.
- Алгоритм упаковки прямоугольников — заполнить площадь сеткой секций равномерно. На прямоугольном зале без колонн сработает. На реальном плане — скорее, нет: колонны режут ряды, одинарные и двойные конфигурации требуют разной геометрии, стойки в соседних рядах нужно выравнивать под прямые проезды погрузчиков, на разных ярусах могут стоять разные балки. Сетка ничего из этого не знает.
- Обучение с подкреплением (RL) — обещало адаптацию под любой план. На тестах давало нестабильный результат и, что важнее, давало решение, которое нельзя проследить до конкретного правила. А расстановка стеллажей — это не абстрактная оптимизация: она должна соответствовать ГОСТу и собственным стандартам монтажа производителя. Каждую секцию нужно уметь объяснить и проверить. "Модель так решила»"— не аргумент ни для инженера, ни для клиента.
Мы потратили на эти эксперименты около 200 часов инженерного времени, прежде чем пришли к третьему варианту: детерминированный алгоритм на кодифицированных правилах, разбитый на этапы.
Как устроена система
Система выглядит для пользователя как шесть последовательных шагов. Работает с ней не инженер, а менеджер по продажам, сотрудник без CAD-навыков и без понимания, какое сечение стойки держит какой вес. Весь расчёт смы спрятали внутрь.
- Шаг 1. Загрузка чертежа. Менеджер загружает DXF или DWG — план помещения от проектировщика или клиента.
- Шаг 2. Зоны стеллажей. На интерактивной 2D-схеме обводятся полигоны, где разрешена расстановка. Для каждой зоны задаётся высота стеллажей или высота потолка.
- Шаг 3. Колонны. Система автоматически ищет колонны внутри размеченных зон по геометрии: габариты в диапазоне реальных колонн, близость к прямоугольнику, замкнутость контура. Менеджер проверяет и при необходимости правит.
- Шаг 4. Проезды и ограничения. Отмечаются запретные зоны, задаются ширина проездов и зазоры к стенам. Сквозные проезды для спецтехники рисуются линией прямо на плане.
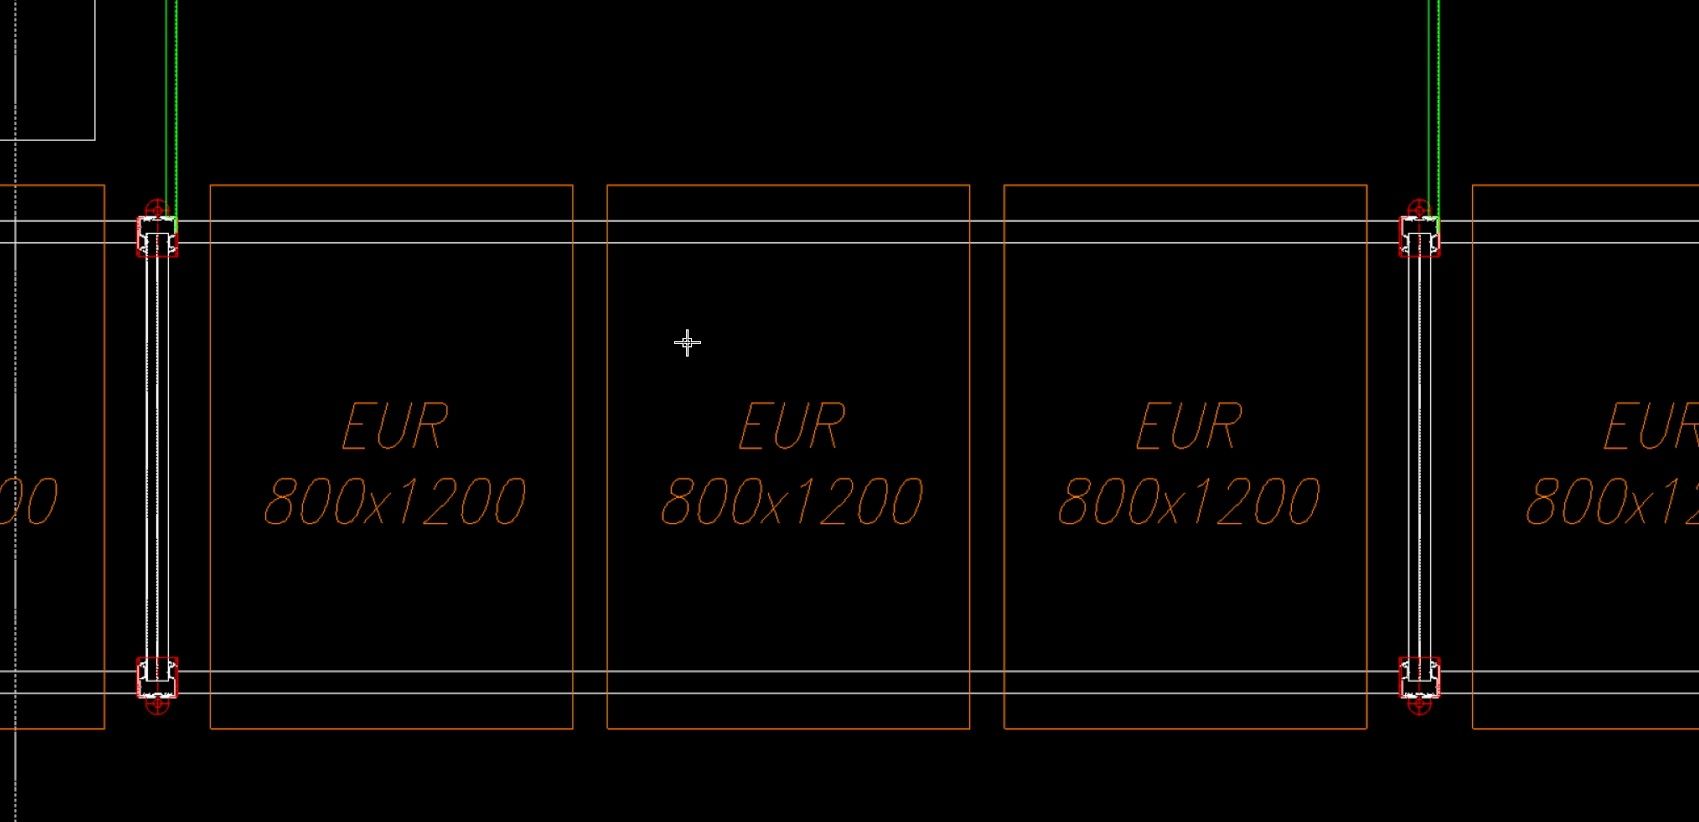
- Шаг 5. Груз и паллета. Выбирается тип паллеты — европаллет (800×1200 мм) или финский (1000×1200 мм) — и параметры груза: вес, высота. Система подбирает конфигурацию рам и балок и показывает фронтальную проекцию секции ещё до запуска расстановки.
- Шаг 6. Расчёт. Запускается алгоритм. На выходе — до трёх вариантов расстановки с разным числом паллетомест, превью на плане, DXF-чертёж и смета в Excel. Три варианта дают менеджеру пространство для разговора с клиентом: максимум паллетомест, простая логистика, оптимальная стоимость.

Что происходит внутри
Алгоритм не просто заполняет площадь секциями, он строит схему, которую можно смонтировать и эксплуатировать: с проездами для техники, выровненными стойками и допустимыми по нагрузке балками на каждом ярусе.
Подготовка геометрии
Перед расстановкой данные приводятся к рабочему виду. Читается контур доступной зоны, удаляются колонны вне зоны, обрезаются пересечения с запретными областями. Почти горизонтальные и почти вертикальные границы выравниваются — ручная разметка не идеальна, а стеллажи требуют ортогональных рядов. Если колонна у стены ближе, чем требуемый зазор, граница зоны сдвигается внутрь.
Стрипы и двухэтапное планирование
Зона делится на стрипы — непрерывные полосы по оси движения, границы которых проходят по краям колонн. Дальше задача решается в два шага: сначала алгоритм определяет, где в стрипе помещаются ряды стеллажей, затем — где встают стойки и какие секции заполняют промежутки между ними.
Первый стеллаж у стены всегда одинарный — без проезда со стороны границы, ради экономии пространства. В середине зоны приоритет у двойных рядов: к двойному стеллажу техника подъезжает с двух сторон, проверяется условие «проезд + ширина двойного + проезд». Если двойной не помещается — пробуется одинарный. Если не помещается ничего — позиция сдвигается до следующего валидного места.
Заполнение ряда: предпросмотр на два шага
После размещения ряда алгоритм заполняет его секциями по 2, 3 или 4 паллеты. Если ставить секции одну за другой без оглядки на то, что останется в конце ряда, место теряется. На ряду длиной 6000 мм для европаллеты такой подход даёт: 2700 + 2700, остаток 600 мм пропадает, итог — 6 паллет. С предпросмотром на два шага: 3600 + 2300, остаток 100 мм, те же 6 паллет, но длина использована почти полностью. На длинных рядах с десятками секций разница в паллетоместах накапливается.
Для каждой позиции алгоритм перебирает варианты секций и считает, что встанет в остаток после каждого. Выбирается вариант с максимумом паллет на два шага вперёд, затем минимумом остатка, затем минимальной стоимостью балки. Глубина перебора ограничена пятью секциями.
Балки: справочник и проверка по нагрузке
Подбор балок привязан к таблице грузоподъёмности. Доступные длины — 1850, 2300, 2700, 3300, 3600 мм — с семью сечениями от 85×1.5 до 160×2.0 мм. Для европаллеты приоритетная балка 2700 мм, для финской — 3300 мм.
Алгоритм считает максимум паллет по весу: делит грузоподъёмность балки на вес паллеты, берёт меньшее из весового и геометрического ограничений, проверяет, что хотя бы одна паллета встаёт. Если ни одна из 21 комбинации (для европаллеты) не подходит — система выдаёт ошибку с указанием конкретной причины.
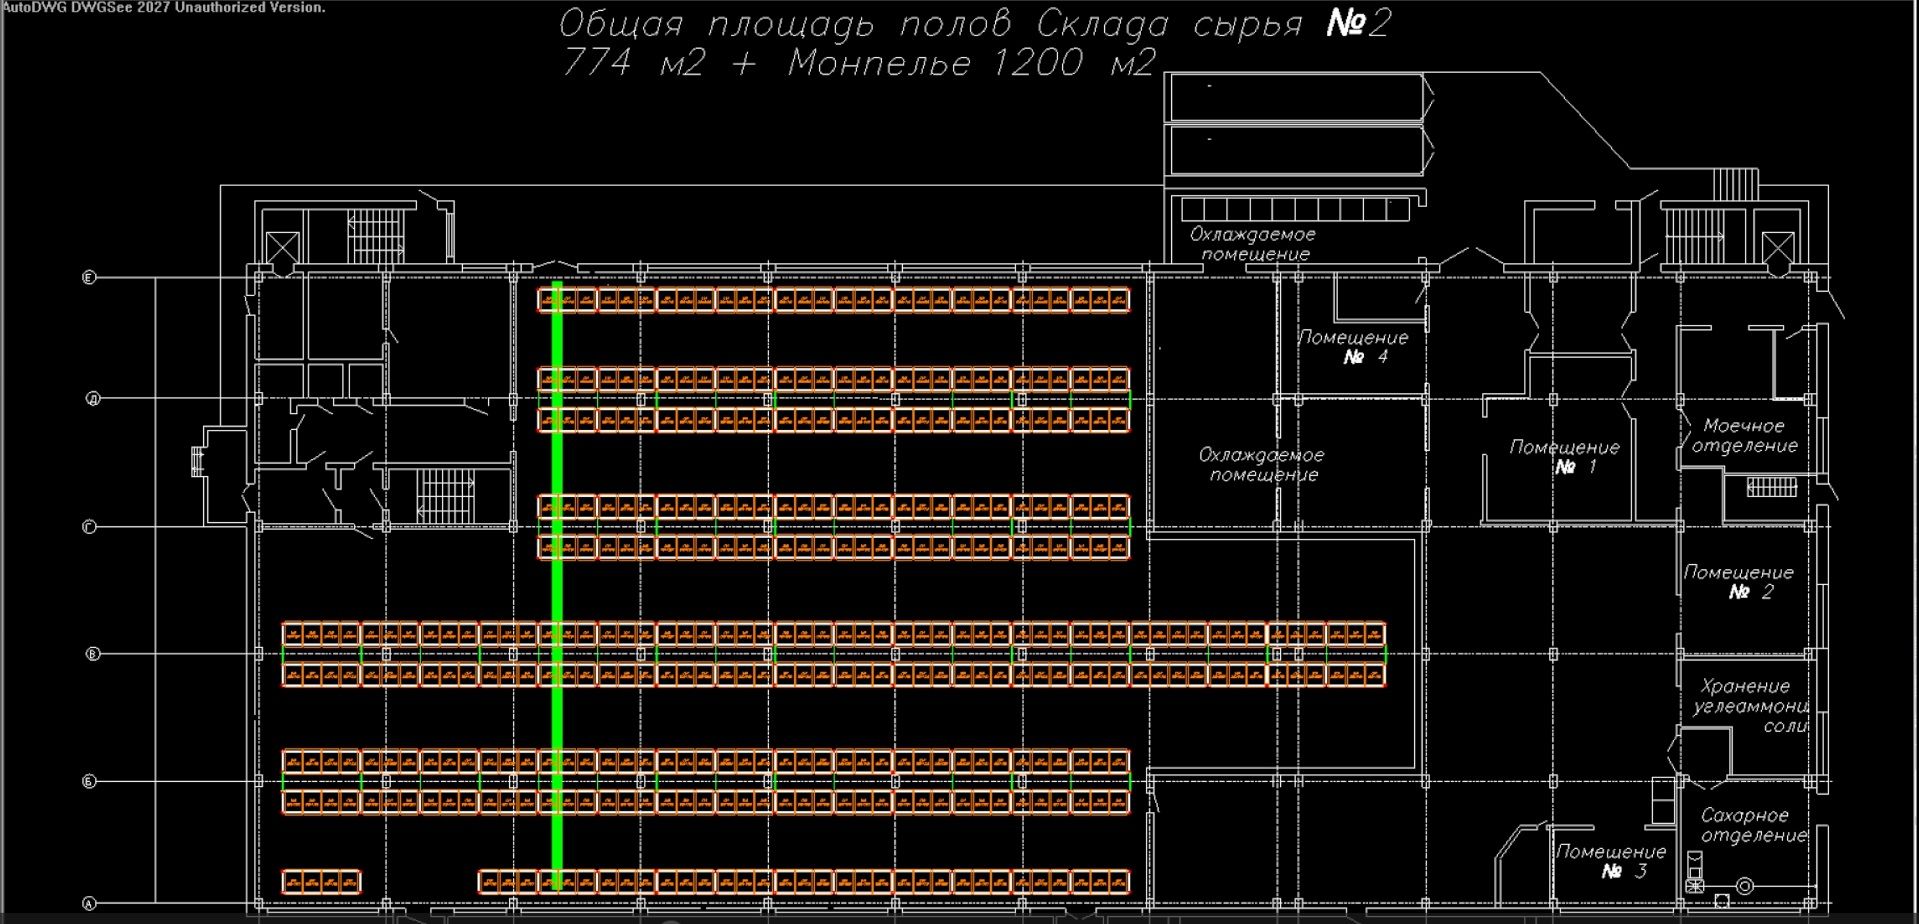
Стойки: 60 типоразмеров, итеративный подбор
В справочнике около 60 типоразмеров стоек: 10 сечений (от 88×75×2.0 до 168×100×2.5 мм) на 6 вариантов максимальной высоты полки. Доступная высота рассчитывается как высота зоны минус технологический зазор 100 мм с округлением. Число ярусов определяется из параметров груза. Нагрузка на раму — суммарный вес паллет на все ярусы.
Если выбранная стойка не выдерживает нагрузку — число ярусов снижается на единицу и подбор повторяется. Эта итерация раньше происходила в голове инженера; теперь она занимает миллисекунды.
Четыре режима обхода колонн
Самые сложные места — ряды, пересекающие колонны. Алгоритм рассчитывает их первыми: найденные координаты стоек становятся опорной сеткой для всех остальных рядов. Это даёт выровненные проезды и приближает автоматический план к тому, как проектируют опытные инженеры.
На каждом пересечении ряда с колонной выбирается один из четырёх режимов.
- Раздвижение двойного ряда — когда колонна попадает между двумя рядами. Перемычка увеличивается по формуле: базовая ширина + ширина колонны + 2×50 мм. Максимум — 1100 мм; если перемычка пересекает колонну, режим запрещён.
- Полный разрыв двойного ряда — когда колонна пересекает оба ряда. В месте колонны делается разрыв с зазором минимум 50 мм с каждой стороны; минимальный сегмент — одна секция.
- Разрыв одного ряда — колонна задевает только один ряд двойного стеллажа. На нём убирается секция, второй ряд остаётся непрерывным.
- Разрыв внутри секции — колонна задевает часть паллет. Удаляются только пересекающиеся позиции; симметрия не обязательна. Альтернатива — удалить всю секцию — тоже проверяется как отдельная ветка.
Жёсткое условие поверх всех режимов: колонна не может попасть в проезд. Любое такое пересечение делает весь вариант невалидным.
Сквозные проезды
Проём под технику внутри стеллажа пользователь рисует линией на фронтенде. На пересечении с рядом нижние пролёты удаляются, для проёма заново подбираются балки и стойки. Балка проёма может отличаться от основной балки ряда — доступная длина теперь равна ширине проезда. Стойки не удаляются, но пересчитываются под нагрузку оставшихся верхних пролётов.
Система проверяет: остаётся хотя бы один верхний пролёт, найдены подходящие балка и стойка, проезд не пересекается с колонной.
Сложности системы
Когда алгоритм заработал на чистых тестовых планах, казалось, что основное позади. На практике больше всего времени съели не сами правила расстановки, а два места на границах системы.
Грязные DXF
Планы приходят от разных проектировщиков в разных CAD. Одна и та же колонна на чертеже может быть оформлена четырьмя отдельными отрезками, замкнутой полилинией, блоком или просто фрагментом границы зоны. На одном плане колонны — аккуратные квадраты 400×400 мм с чёткими контурами; на другом — незамкнутые линии вперемешку с контурами вентиляции и размерными выносками.
Детектор отбирает кандидатов по геометрии: габариты в реальном диапазоне колонн, близость к прямоугольнику, замкнутость контура. Пороги пришлось двигать многократно: строгий набор пропускает реальные нестандартно оформленные колонны, мягкий принимает за колонну вентиляционный блок или текстовую рамку. Универсального порога, одинаково хорошо работающего на всех экспортах, мы не нашли. Поэтому за детектором оставлен ручной шаг: менеджер подтверждает или правит найденные колонны до запуска расчёта.
Выравнивание стоек против паллетомест
Эти два требования тянут в разные стороны. Ровные проезды нужны для прямого движения погрузчиков по всей длине склада — но жёсткое выравнивание стоек по всем рядам иногда отнимает одну-две паллеты на ряд: стойка встаёт не там, где встала бы лишняя секция.
Считать полный перебор положений стоек по всем рядам одновременно — слишком дорого по времени.
Компромисс: стойки выравниваются там, где их положение уже зафиксировано жёсткими ограничениями (колоннами и разрывами рядов), а в свободных участках тип и длина секции подбираются локально через предпросмотр на два шага. Проезды остаются проходимыми по основным линиям, потеря паллетомест ограничена участками без колонн.
Регрессии при изменении правил
Расстановка — это связанные правила, и почти любое изменение одного тихо ломает поведение на других планах.
Поправили логику обхода колонн под один объект — на другом плане поехали паллетоместа в рядах без колонн. На одном тестовом чертеже такого не видно.
Поэтому разработку завязали на набор сохранённых тестовых планов с эталонными зонами — реальные DXF разной сложности, от прямоугольного зала без колонн до планов с десятками колонн и несколькими зонами.
Любое изменение правил прогоняется по всему набору. Каждый разобранный сложный случай добавляется в набор, и одна и та же ошибка второй раз уже не проходит незамеченной. Полный объём разработки — DS, backend, frontend и финальная отладка — составил около 1520 часов инженерного времени, растянутых на шесть месяцев итеративной работы.
Что получил наш заказчик
Несколько ключевых изменений в процессе продаж.
- Подготовка материалов под КП сократилась с 2–3 дней до примерно 15 минут на типовом объекте. Расчёт больше не привязан к загрузке конкретного инженера — менеджер по продажам работает с системой самостоятельно. Любая правка клиента — новая зона, другой тип груза, дополнительный вариант расстановки — запускается заново за те же 15 минут. Система хранит историю расчётов: вернуться к проекту и скачать чертёж можно без повторного расчёта.
- Три варианта расстановки на выходе дали инструмент для разговора с покупателем: не «вот наш единственный расчёт», а «вот три схемы — обсудим, что важнее». Это изменило механику переговоров на ранней стадии сделки.
Подробнее о том, как проходила разработка, какие метрики отслеживали на приёмочных испытаниях и как устроена интеграция с каталогом номенклатуры — в кейсе.
На основе данной разработки у нас появился самостоятельный продукт - Стеллажика AI.
Границы применимости
Система хорошо справляется с типовыми складами: прямоугольные или близкие к прямоугольным зоны, колонны стандартной формы, европаллеты или финские паллеты, стандартная спецтехника с известными радиусами разворота.
Есть границы применимости, которые важно понимать до старта:
- Нестандартные препятствия. Система сейчас корректно обрабатывает только колонны — компактные препятствия близкой к квадратной формы. Вытянутые конструкции, электрощитовые, пожарные шкафы, нестандартные технические зоны — алгоритм с ними не умеет работать в автоматическом режиме. Такие объекты обходятся через ручную разметку запретных зон.
- Качество входных чертежей. DXF с плохой геометрией — незамкнутые контуры, смешанные слои, мусорные объекты — требуют ручной проверки колонн. Это один шаг, но его нельзя убрать.
- Многоугольные зоны сложной формы. Текущая реализация требует, чтобы зоны были прямоугольными. Склады с L-образными или многоугольными зонами хранения разбиваются на несколько прямоугольных зон вручную.
Больше кейсов применения искусственного интеллекта для логистики
Вывод
В этом проекте ценность оказалась не в модели, а в трёх вещах: кодификации экспертных правил производителя, разбивке задачи на этапы вместо монолитного решателя и том, что конечный результат — чертёж и смета — сразу идут в КП без ручной доработки. Это продукт, а не расчётный модуль.
Универсальный "AI-проектировщик склада", который учится на данных и оптимизирует что-то абстрактное, здесь не работал бы: правила расстановки специфичны для конкретного производителя, и их нельзя вывести из данных — их нужно кодировать напрямую. RL это подтвердил. Поэтапный детерминированный алгоритм с предпросмотром — дал предсказуемый и объяснимый результат.
Если у вас похожая задача — автоматизировать расчёт или пресейл в нише с жёсткими отраслевыми правилами — мы готовы разобраться, где здесь реально можно выиграть время и деньги, а где ожидания завышены: